

Kuitukankaiden muuntaminen Siellä tuotantolinjan työstä tulee asiakasvalmis tuote. Päälinjasta lähtevä jumborulla neulareistettyä huopaa tai lämpösidottua vanua on vielä leikattava leveyteen, käärittävä määrättyyn tiheyteen, leikattava hallittavissa oleviin rullakokoihin ja monissa tapauksissa silitettävä tai kuumennettava sen pinnan vakauttamiseksi. Se, kuinka hyvin tämä muunnos suoritetaan, määrittää, kuinka suuresta osasta kankaasta tulee myyntikelpoista tavaraa, kuinka johdonmukaisia tavarat ovat rullalta rullalle ja kuinka suuri osa päätyy reunaleikkaukseksi tai hylätyksi romuksi.
Mitä on kuitukankaiden muuntaminen?
Kuitukankaiden muuntaminen refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Ero on tärkeä, koska muuntaminen on paikka, jossa piilotetut laatuongelmat tulevat näkyviin. Neliöpainoltaan epätasainen raina ei kelaudu tasaisesti. Huonosti hallittu kireys voi venyttää kevyttä kangasta ja muuttaa sen leveyttä ennen kuin leikkuri leikkaa. Jopa kuidun valmistelulla on vaikutusta: kun a iso kammio tehosekoitin ei sekoita kuituja tasaisesti, tiheysvaihtelu kulkeutuu muunnosasemalle. Siksi kokeneet laitoksen johtajat pitävät jalostussuorituskykyä koko linjan mittana, eivät vain viimeistelylaitteita.
Jalostus koskee useimpia teollisuudessa käytettyjä kangasperheitä: neularei'itetty, lämpösidottu, airlaid, spunbond ja sulapuhallettu. Hygieniarullat tarvitsevat tarkan leveyden säädön. Puhdistusliinat tarvitsevat puhtaiksi leikatut reunat ja tasaisen rullan lujuuden. Geotekstiilit tarvitsevat toleransseja, jotka mahdollistavat luotettavan kenttäasennuksen.
Kuitukankaiden jalostusprosessi askel askeleelta
Kuitukankaan rullan muuntaminen tapahtuu määritellyssä järjestyksessä riippumatta siitä, onko linja rakennettu leikkaamisen, kelauksen tai arkin leikkaamisen ympärille:
- Rentoutuminen -jumbotela on asennettu kelaustelineeseen, jossa on jarru tai veto, joka pitää jännityksen vakiona.
- Leikkaus -pyörivät veitset tai leikkausterät leikkaavat radan tavoiteleveyteen.
- Kelaus taaksepäin -raot kelataan yksittäisille hylsyille kontrolloidulla kireydellä ja nippipaineella.
- Poikkileikkaus tai arkkileikkaus —rullat leikataan lyhyiksi tukiksi tai levyiksi tiettyjä sovelluksia varten.
- Viimeistely -silitys, lämpökovetus tai reunatiivistys parantaa pinnan yhtenäisyyttä ja mittapysyvyyttä.
- Tarkastus ja pakkaus – reunat, rullan tiheys ja mitat tarkistetaan ennen käärimistä ja etiketöintiä.
Uuniin tai neulausvyöhykkeelle menevän vanun tasaisuus määrittää, onko valmiin rullan paksuus tasainen sen leveydeltä. A tärisevä kuitukangassyöttölaite on yksi ensimmäisistä paikoista, joissa tasaisuus asetetaan; jos vanu vaihtelee, muunnosasema näkee sen jännitysvaihteluina ja pintavirheinä.
Yleisiä muunnosmenetelmiä
| menetelmä | Tyypillinen lähtö | Yleiset tuotteet |
|---|---|---|
| Rullaleikkaus | Valmiit rullat, leveys 50-2000 mm | Hygienia rolls, wipes, industrial roll goods |
| Arkin leikkaus | Pinotut tai taitetut arkit | Pyyhkeet, face masks, interlining |
| Die leikkaus | Muotoillut komponentit | Kosmeettiset tyynyt, lääketieteelliset sidokset |
| Lämpö- tai ultraäänisidonta | Tiivistetyt reunat ja laminoidut osat | Suojakannet, suodatintaskut |
Toimivien laitteiden muuntaminen
Luotettavat muunnoslaitteet määritellään kolmella ominaisuudella: tarkka jännityksen hallinta, puhdas leikkaus ja toistettava käämitys. Jännityshallinta estää kevyiden rainojen venymisen ja raskaiden huopien teleskooppimisen. Leikkaustarkkuus määrittää, täyttääkö rulla todella merkittyä leveyttä. Käämitiheys vaikuttaa siihen, miten tela käyttäytyy, kun asiakas kelaa sen auki suurella nopeudella.
Leikkausvaiheessa a HYFQ leikkuukone käyttää tarkkaa terän sijoittelua karkaistua rullaa vasten puhtaiden, suorien reunojen saamiseksi ilman kuitusulaa tai repaleista leikkausta. Tällä on eniten merkitystä tuotteille, kuten puhdistusliinoille ja lääketieteellisille pyyhkeille, joissa yksittäinen kuitu reunassa aiheuttaa laadun hylkäämisen.
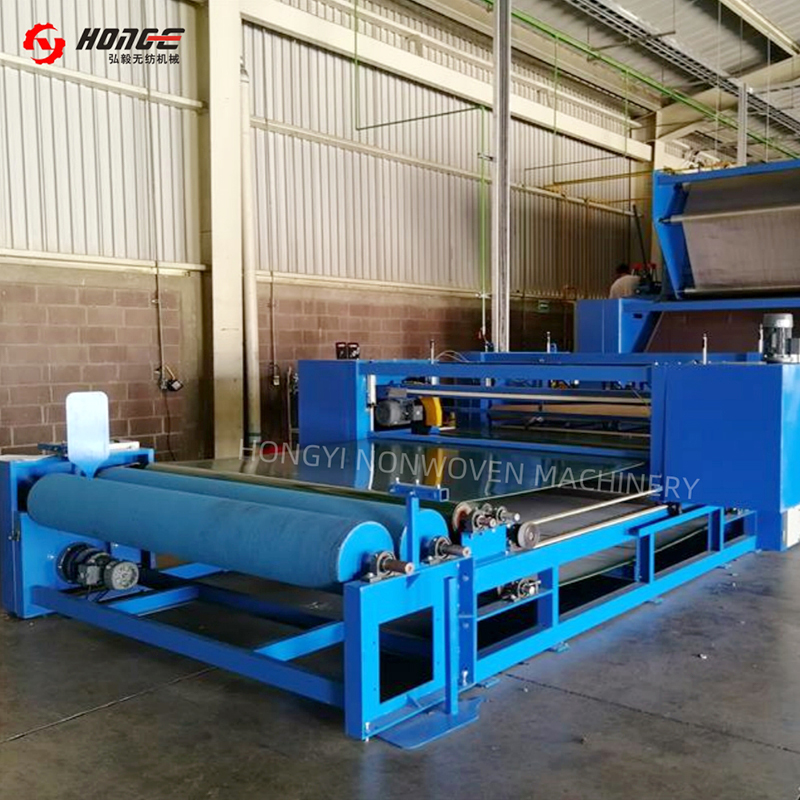 Kuitukankaiden leikkauskoneiden toimittaja ja tukkumyynti | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. on kiinalainen kuitukangasleikkauskoneiden toimittaja ja valmistaja. Integroitu alusta, tarkkuus... Näytä tuote →
Rullarakennus on yhtälön toinen puolisko. A HYSJ kelauskone ja leikkuri hallitsee jännitysprofiilia koko kelausiskun ajan siten, että jokaisella valmiilla telalla on tasainen kiinteys ytimestä ulompiin kerroksiin. Kun asetettu pituus saavutetaan, kone leikkaa ja siirtyy uuteen ytimeen pysäyttämättä linjaa, mikä vähentää suoraan rullanvaihtojätettä.
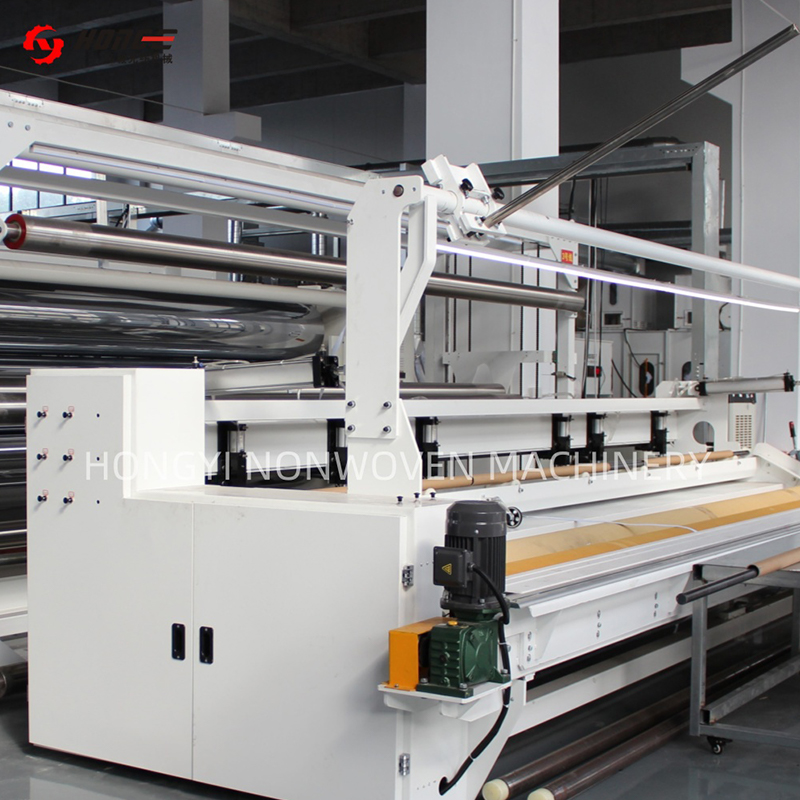 Kuitukankaiden leikkaus- ja kelauskonetoimittaja | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. on kiinalainen kuitukangasleikkaus- ja kelauskoneiden toimittaja ja valmistaja. Leveys ≤10m,... Näytä tuote →
Lämpösidottu vanu ja neularei'itetty huopa hyötyvät yleensä viimeistelystä. A HYTG kuitukankaiden silityskone kohdistaa hallittua lämpöä ja pintapainetta irtokuitujen tasoittamiseen ja kankaan vakauttamiseksi, joten myöhempi halkaisu tuottaa puhtaamman reunan ja lopullinen rulla pysyy mitoiltaan vakaana varastoinnissa.
 Kuitukankaiden silityskoneen toimittaja ja valmistaja | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. on kiinalainen kuitukankaiden silityskoneen toimittaja ja valmistaja. 2-3 rullaa, leveys 2000-7... Näytä tuote →
Talon sisäinen muuntaminen vs. ulkoistettu muuntaminen
Valmistajalle, joka valmistaa jo kuitukankaita rullatuotteita, päätös oman jalostuksen lisäämisestä tai laajentamisesta riippuu yleensä hallinnasta ja marginaaleista. 3,2-metrisen jumborullan lähettäminen ulkokonvertteriin lisää rahtia, käsittelyä ja toista marginaalikerrosta ja viivästyttää valmiiden telojen saapumista asiakkaalle.
Talon sisäinen muuntaminen lyhentää toimitusaikoja ja mahdollistaa mukautetun leveyden tilaukset, joiden ulkoistaminen ei olisi kannattavaa. Se pitää myös laatuongelmat näkyvissä: jos rulla tuulee huonosti, linjanhoitaja näkee sen samassa vuorossa ja voi korjata alkuvirran syyn. Ulkoistaminen on edelleen järkevää kokeiluissa, erittäin pienissä määrissä tai erikoisominaisuuksia vaativissa tuotteissa, joita käytetään vain satunnaisesti.
- Ohjausaika – muuntaa nykypäivän tuotanto tänään sen sijaan, että jonottaisit kolmannen osapuolen luona.
- Sadonpidätys — kerätä reunaverhoilu- ja käynnistysjätteet sisäistä käyttöä varten, jos linja sen sallii.
- Räätälöidyt tilaukset — hyväksyy vähittäismyyntitilaukset 50 mm:stä ylöspäin neuvottelematta muuntimen minimimääriä.
- Laatupalaute -muunnosvirheet osoittavat suoraan alkupään prosessiparametreihin.
Laadunvalvonta ja toleranssit muuntamisessa
Muuntamisen laatu mitataan millimetreinä ja grammoina. Hygienia- ja pyyhkeiden leveystoleranssi on tyypillisesti ±1 - ±2 mm. Teollisuushuopatuotteet juoksevat yleensä ±3 mm. Telan tiheys ilmaistaan tavoitelujuusalueena, joka tarkistetaan mittaamalla rullan paino, halkaisija ja kosketuspaine. Reunojen suoruus tarkastetaan silmämääräisesti; tiimalasin tai kellon muoto viittaa jännitysongelmaan, joka vain pahenee rullan kasvaessa.
Muuntamisen hukka ei ole koskaan nollaa, mutta se on hallittavissa. Alla oleva kaavio näyttää, missä jätteet tyypillisesti näkyvät hyvin hoidetulla rivillä:
Automaatio vähentää ihmisriippuvaista jätteen osuutta. Automaattinen rullan vaihto, esiasetetun pituuden laskenta ja automaattinen kireyden säätö vähentävät rullan vaihtohäviötä, joka on toiseksi suurin tekijä. Ero 15 minuutin manuaalisen rullanvaihdon ja 3 minuutin automaattisen vaihdon välillä lisää mielekkäitä tuottavia tunteja vuorossa.
Mitä etsiä ostettaessa jalostuslaitteita
Jalostuslaitteiden hankinta alkaa koneen sovittamisesta tuotevalikoimaan. Linjalla, joka käyttää pääasiassa pyyhkeitä, on erilaiset vaatimukset kuin linjalla, joka pyörittää neulalla rei'itettyjä geotekstiilirullia päivittäin.
- Nopeuden yhteensopivuus -jalostuslinjan tulee pysyä hitain sitä syöttävän tuotantolinjan mukana.
- Leveysalue -tarkista pienin ja suurin käytettävissä oleva leveys, ei vain enimmäisleveys.
- Telan halkaisijan kapasiteetti — varmista, että kelausteline pystyy käsittelemään itse tuottamasi jumborullapainot.
- Jännitteen hallinta — etsi itsenäisiä jännitysalueita, jotka reagoivat nopeasti, koska kevyet ja raskaat kankaat käyttäytyvät eri tavalla.
- Automaatiotaso — Automaattinen hylsyn lastaus, jatkokset ja rullan vaihto vähentävät suoraan linjan suurimpia työvoimakustannuksia.
- Energiaa ja huoltoa —vertaa moottorin tehokkuutta, terien vaihtovälejä ja kulutusosien saatavuutta.
Toimittajakokemuksella on merkitystä jalostuksessa enemmän kuin muilla linjasegmenteillä, koska muunnosongelmat diagnosoidaan yleensä päälinjan ja viimeistelylaitteiston välisen rajan yli. Changshu Hongyi Nonwoven Machinery on yksi esimerkki toimittajasta, jolla on yli 20 vuotta kuitukangaskoneita ja -laitteita asennettuna yli 20 maahan, mukaan lukien Meksiko, Brasilia, Turkki, Egypti, Bangladesh ja Vietnam. Tämä leveys auttaa, kun linja on viritettävä erilaisille raaka-aineille, ilmastoille ja kuljettajan taitotasolle.
Ennen kuin sitoudut, tarkista toimittajan viimeisimmät tiedot alan uutisia ja tapausviittaukset vahvistamaan, että he rakentavat ja tukevat aktiivisesti tuotesarjojasi sen sijaan, että myyvät yksittäisiä prototyyppejä.
Usein kysyttyjä kysymyksiä kuitukankaiden jalostuksesta
Onko kuitukankaiden jalostus sama asia kuin kuitukankaiden valmistus?
Ei. Manufacturing valmistaa itse kankaan rainan muodostamisen ja liimauksen avulla; muuntaa valmistetut rullat mitoitetuiksi, käärityiksi, leikatuiksi tai valmiiksi tuotteiksi. Valmistus määrittää kankaan ominaisuudet, kun taas muuntaminen määrittää tuotteen muodon ja käytettävyyden.
Mitkä leveystoleranssit ovat realistisia raitetuille kuitukangasrullille?
Hygienia- ja pyyhkeetuotteille ±1–±2 mm leveystoleranssi on tyypillinen. Raskaimmilla teollisuushuovilla ja geotekstiileillä ±3 mm on yleisempi. Toleranssi riippuu kankaan painosta, reunan laadusta ja aukirullautumiskireydestä.
Voiko yksi muunnoslinja käsitellä erilaisia kuitukankaita?
Kyllä, rajoissa. Leikkauslinjalla voidaan yleensä käsitellä neulalla rei'itettyjä, lämpösidottuja ja ilmalla levitettyjä kankaita, kun terän tyyppi, kireysasetukset ja kelausparametrit ovat säädettävissä. Erittäin kevyet sulapuhalletut rainat ja raskaat jäykät huovat saattavat vaatia erilaisia veitsijärjestelmiä tai kelaustelapintoja.
Mikä on muuntamisen suurin piilohinta?
Rullanvaihtoseisokit ja hylätyt rullat käynnistyksen yhteydessä ovat kaksi eniten aliarvioitua kustannusta. Automaattinen rullanvaihto ja toistettava kireyden hallinta vähentävät molempia suoraan, minkä vuoksi nämä ominaisuudet maksavat itsensä nopeasti takaisin, kun tuotteita vaihdetaan usein.


