

200 g/m² neularei'itetty polypropeenigeotekstiili näyttää tiheältä huovalta. Siinä ei ole loimilankoja eikä kudelankoja. Sen vahvuus tulee tuhansista piikkineuloista, jotka vetävät kuituja vanun läpi, kunnes ne sotkeutuvat. Lyhyt vastaus kuitukangasgeotekstiilien valmistukseen on tämä: katkokuituja avataan, sekoitetaan, karstataan rainaksi, ristiinliimataan vanuksi, liimataan mekaanisesti tai termisesti ja kääritään rullalle. Neulalla rei'itetyt geotekstiilit, erottelun, suodatuksen ja tyhjennyksen työhevonen, perustuvat pääasiassa mekaaniseen liimaukseen.
Tällä erolla on merkitystä ostovaiheessa. Jos määrität kuitukangasgeotekstiilin pelkkää pinta-alayksikköä kohden, saatat unohtaa muuttujat, jotka ratkaisevat telan suorituskyvyn kentällä: kuitusekoitus, rainan tasaisuus, neulan tiheys ja lämpökovettuvuus. Valmistusreitti selittää, miksi kaksi rullaa, joissa on sama 200 g/m² etiketti, voivat käyttäytyä eri tavalla.
Ydinvastaus: Neljä vaihetta, ei kutomakone
Kuitukankaiden geotekstiilien valmistus seuraa neljää laajaa vaihetta. Jokainen vaihe voidaan ajaa erillisenä koneena tai linkittää jatkuvaksi linjaksi.
- Webin muodostus: kuidut avataan, sekoitetaan, karstataan ja ristiinlimitetään yhtenäiseksi vanuksi.
- Verkkosidonta: vanu neulataan, lämpösidotaan tai kemiallisesti sidotaan kuitujen lukitsemiseksi yhteen.
- Viimeistely: kangas voi olla lämpökovettuvaa, kalanteroitua, halkaistua tai pintakäsiteltyä.
- Käämitys ja tarkastus: valmis geotekstiili kääritään, testataan ja pakataan.
Neulalävistys hallitsee monia geotekstiililaatuja, koska se luo paksun, huokoisen rakenteen, jolla on hyvä permittiivisyys ja lävistyskestävyys. Prosessi ei kudo; se sotkeutuu.
Vaihe 1: Kuitupaalien avaaminen ja sekoittaminen
Useimmat neularei'itetyt geotekstiilit alkavat polypropeenista tai polyesterikatkokuidusta. Kuitu saapuu puristetuissa paaleissa. Paalinavaaja murtaa paalit kimppuiksi. Avauskoneet erottavat sitten kimput, jotta kuidut voidaan sekoittaa johdonmukaisesti lisäaineiden, väriaineiden tai kierrätyskuitujen kanssa. Blending on paikka, jossa resepti asetetaan. Esimerkiksi 70/30 neitsyt-kierrätysseosta on valvottava painon, ei silmän perusteella, tai valmiin rullan vahvuus ja huokoskoko vaihtelevat.
Suuret eräsekoittimet ovat yleisiä geotekstiililinjoilla, koska ne vaimentavat pieniä punnitusvirheitä. Jos sekoitussuhde ajautuu, saatat nähdä sen myöhemmin heikkoina kohtina, epäjohdonmukaisena paksuudena tai suodatusreikinä. Artikkeli aiheesta kuinka kuitusekoituskone toimii selittää mekaanisen puolen tarkemmin.
Myös kosteudella on väliä. Kostea kuitu voi muodostaa siltoja kourussa, kun taas liian kuiva kuitu voi synnyttää staattista sähköä ja lentää. Käyttäjät yleensä tasapainottavat avautumisen intensiteettiä kuituvaurioita vastaan: liian pieni avautuminen jättää paakkuun, liian suuri aiheuttaa lyhyitä kuituja ja pölyä.
Vaihe 2: Karstaus, ristikkäisyys ja verkon yhtenäisyys
Avattu seos syötetään karstauskoneeseen. Karstauslanka avaa kimput yksittäisiksi kuiduiksi, kohdistaa niitä jonkin verran konesuunnassa ja muodostaa ohuen rainan. Tässä vaiheessa verkko on herkkä. Ristiläppälaite taittaa sitten rainan edestakaisin kuljettimelle paksumman vanun rakentamiseksi. Taitteiden lukumäärä, toimitusnopeus ja vetosuhde määräävät vanun painon ja leveyden.
Täällä todella tehdään massa pinta-alayksikköä kohti. Jos kortin syöttö vaihtelee, ristiläppälaite ei voi korjata sitä. Jos ristiläppähihnan kireys on epätasainen, matto voi olla raskaampaa toiselta reunalta. 200 g/m² tavoite ±5 % toleranssilla mahdollistaa 10 g/m² heilahduksen rullan poikki; tiukemmat hankkeet voivat vaatia ±2 % - ±3 %. Tämä ero näkyy usein suodatustehossa ja sauman lujuudessa.
Kuvaavia sovellusalueita. Lopullinen erittely riippuu kuidun tyypistä, neulan tiheydestä ja projektin suunnittelusta.
Vaihe 3: Neulan lävistys: Kuinka kangas saa vahvuutensa
Malla menee neulalävistyskoneeseen. Neulalaudoille on asennettu tuhansia piikkineuloja. Kun laudat liikkuvat ylös ja alas, neulat tunkeutuvat vanun läpi ja väkäset kuljettavat kuitukimppuja yläpinnasta pohjaan ja päinvastoin. Tuloksena on kolmiulotteinen kuitujen kietoutuminen kudotun rakenteen sijaan. Tämä on vaihe, joka antaa kuitukangasteotekstiileille sen vetolujuuden, lävistyskestävyyden ja mittavakauden.
Tärkeimmät asetukset ovat neulan mittari, väkäsen muoto, tunkeutumissyvyys, neulan tiheys ja vedot minuutissa. Yleinen säätö on neulan tiheys: liian vähän lyöntejä jättää löysä, sumea kangas, jonka lujuus on heikko; liian monta lyöntiä voi vahingoittaa kuituja, luoda reikiä ja vähentää venymistä. Tietylle geotekstiililaadulle neulan kuvio ja linjan nopeus asetetaan yleensä näytteestä, joka on läpäissyt veto-, puhkaisu- ja läpäisevyystestit.
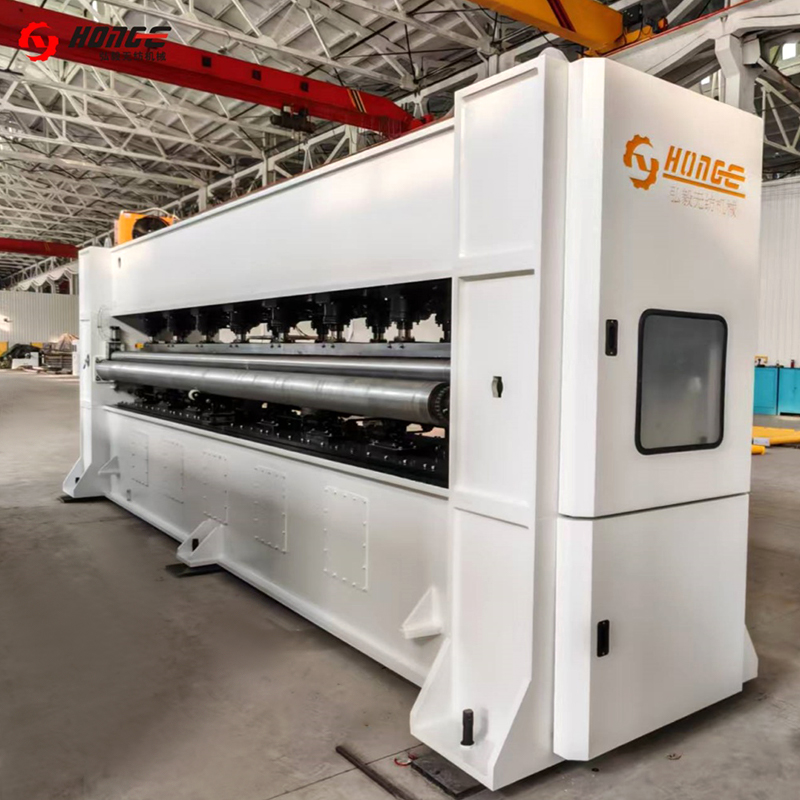 HYZC neulalävistyskone Tätä kuitukangaskonetta käytetään kuitukankaiden vahvistamiseen ja pinnan viimeistelyyn. Voimme valmistaa täydellisen valikoiman neulakutomakoneita vaatimusten täyttämiseksi... Näytä tuote →
Neulan lävistys vaikuttaa myös huokosten kokoon. Mitä enemmän kuidut kietoutuvat, sitä pienemmäksi näennäinen aukkokoko pyrkii muodostumaan, vaikka kuidun hienous ja vanun paino hallitsevat silti. Tästä syystä kahdella neulatulla geotekstiilillä, joissa on sama polymeeri, voi olla erilainen suodatuskäyttäytyminen.
Vaihe 4: Viimeistely, lämmönsäätö ja käämitys
Neulauksen jälkeen kangas voi kulkea lämpökovettuvan uunin tai kalanterin läpi. Lämpöasetus voi vakauttaa mittoja, vähentää kutistumista ja muuttaa pinnan sileyttä. Altistuvissa sovelluksissa käytettäviin geotekstiileihin UV-stabilisaattoreita lisätään yleensä kuitu- tai sekoitusvaiheessa sen sijaan, että niitä ruiskutettaisiin myöhemmin. Seuraavaksi leikataan ja leikataan reunat, minkä jälkeen kangas kääritään rulliksi kontrolloidulla kireydellä.
Käämitys näyttää yksinkertaiselta, mutta se luo omat laaturiskinsä. Jos jännitys on liian alhainen, rulla voi teleskooppia kuljetuksen aikana. Jos kireys on liian suuri, kangas voi venyä ja menettää määritellyn venymän. Telan halkaisija, ytimen koko ja jatkosmenetelmä tulee sopia ennen toimitusta, erityisesti jatkuvaa asennusta vaativissa projekteissa.
Laatumuuttujat, jotka muuttavat valmiin geotekstiilin
Alla oleva taulukko linkittää kunkin tuotantovaiheen muuttujaan, joka useimmiten päättää, täyttääkö valmis tela spesifikaatiot.
| Vaihe | Pääohjaus | Tyypillinen kohde | Riski, jos huomiotta jätetään |
|---|---|---|---|
| Kuitujen avaaminen ja sekoittaminen | Sekoitussuhde, avautumisaste, kosteus | ±1-±2 painoprosenttia kriittisille sekoituksille | Vaihteleva vahvuus, väri ja huokoskoko |
| Karttaus | Rainan tasaisuus, kuitusuuntaus | ±3 % - ±5 % massavaihtelu | Ohuet täplät ja suodatusreiät |
| Ristiläpitys | Levyn paino, leveys, taittoluku | ±2 % - ±3 % massa pinta-alayksikköä kohti | Raskaat reunat ja epätasaiset rullat |
| Neulan lävistys | Neulan tiheys, syvyys, neulan tyyppi | Sovelluskohtainen; vahvista näytteellä | Alhainen vetolujuus tai kuituvaurio |
| Lämmönsäätö ja käämitys | Lämpötila, jännitys, rullan halkaisija | ±2°C ja ±2 % jännitys määritellyissä tapauksissa | Kutistumis-, venytys- tai teleskooppirullat |
Kuinka prosessi skaalautuu näytteestä tuotantolinjalle
Laboratorionäyte voidaan tehdä pienelle kortti- ja neulanrei'itysyksikölle, mutta tuotanto vaatii linjalta vastaavan nopeuden ja jännityksen. Avaus-, sekoitus-, karstaus-, ristiläpitys- ja neulalävistysvaiheet on mitoitettava siten, että kortti pystyy syöttämään ristiläppäkonetta nälkiintymättä ja neulakankaat voivat toimia vaaditulla tiheydellä kuituja ylikuormittamatta.
Tässä laitteiden valinnasta tulee prosessikysymys, ei vain konekysymys. Suodatusgeotekstiili, jonka paino on 200 g/m², saattaa tarvita tiukemman rainan tasaisuuden kuin 500 g/m²:n vahvistushuopa. Linja, joka kulkee molempia laatuja, tarvitsee säädettävät vetosuhteet, neulalaudan kuviot ja kelausjännityksen. Changshu Hongyi Nonwoven Machinery on toimittanut kuitukankaiden tuotantolaitteita yli 20 vuoden ajan, mukaan lukien avaus- ja sekoituskoneet, karstauskoneet, ristikkäiset lävistyskoneet, neulalävistyskoneet ja täydelliset neularei'itetyt huopa- ja geotekstiililinjat. Voit tarkastella laajempaa kuitukangastuotantolaitteet valikoimaa, jos vertaat yksittäisiä koneita koko sarjaan.
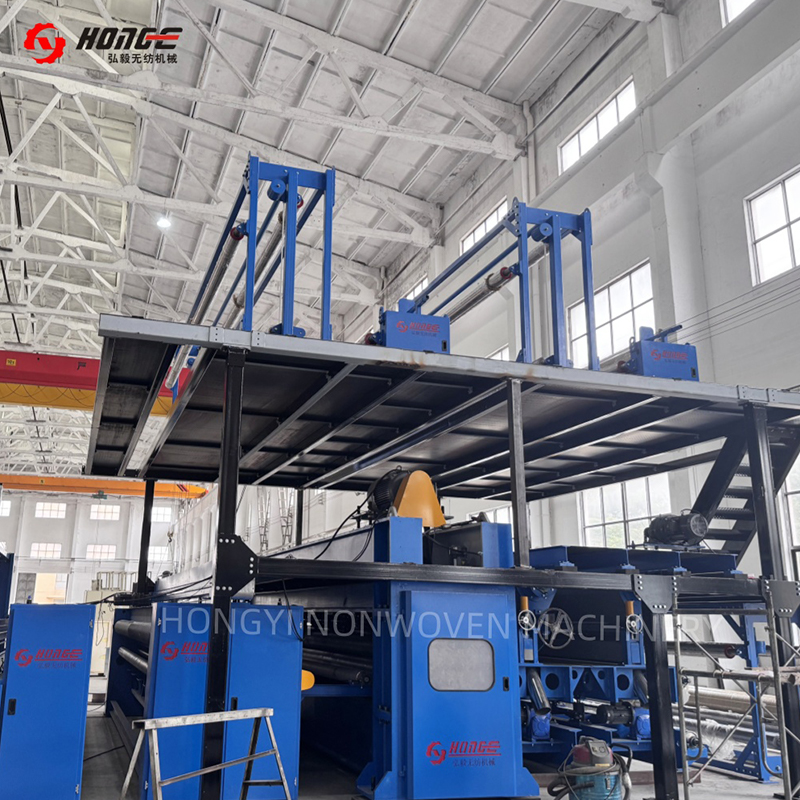 HYL-neulalävistyshuovan tuotantolinja Tätä neulalävistyshuovan tuotantolinjaa käytetään kestävien ja monipuolisten kuitukankaiden valmistukseen autoteollisuudessa, suodatuksessa, geotekstiileissä, eristys... Näytä tuote →
FAQ: Kuinka kuitukankaat geotekstiilit valmistetaan
Onko kuitukangas geotekstiili valmistettu kierrätysmuovista?
Kyllä. Kierrätettyä polypropeenia ja polyesteriä voidaan käyttää, mutta syötteiden on oltava lajiteltuja ja yhdenmukaisia. Sulavirtauksen tai kuidun pituuden vaihtelut voivat muuttaa neulauskäyttäytymistä ja lopullista lujuutta.
Mitä eroa on neularei'itetyn ja lämpösidotun geotekstiilin välillä?
Neularei'itetty geotekstiili on liimattu mekaanisella kietoutumisella, joten se on yleensä paksumpaa ja huokoisempaa. Lämpösidottu geotekstiili käyttää lämpöfuusiota, joka voi tuottaa ohuemman, vahvemman kankaan, jolla on erilaiset suodatusominaisuudet.
Kuinka monta neulaa neulanlävistyskone käyttää?
Neulalaudalle mahtuu tuhansia neuloja. Tärkeä luku ei ole pelkkä kokonaismäärä, vaan neulan tiheys pinta-alayksikköä kohti, tunkeutumissyvyys ja vedot minuutissa.
Voiko sama linja tehdä erilaisia geotekstiilejä?
Kyllä. Käyttäjät muuttavat kuidun syöttönopeutta, poikkiläppälaskosten lukumäärää, neulan tiheyttä ja linjan nopeutta. Jokainen muutos tulee validoida massalla pinta-alayksikköä kohti, vetolujuus-, puhkaisu- ja läpäisevyystesteillä.
Kuitukangasgeotekstiilin valmistus perustuu yhteen periaatteeseen: muodosta yhtenäinen kuituraina ja sotke se sitten tukevaksi kankaaksi. Kuituvalinnalla asetetaan kemiallinen ja UV-perusviiva. Karstaus ja ristikkäislippaus asettavat painon ja tasaisuuden. Neulalävistys asettaa lujuuden ja huokosrakenteen. Viimeistely ja käämitys suojaavat näitä ominaisuuksia asennuksen kautta. Jos määrität geotekstiililinjaa, vertaa prosessiikkunaa kussakin vaiheessa, ei vain koneen tyyppikilpeä.


